


ZKL -serie aluminium legering gloeien ovens
Cat:Industriële oven
ZKL -serie aluminium legering gloeien oven is een geavanceerde apparatuur die...
Zie details


Draadvreten is een van de meest kostbare en verwarrende fouten bij industriële bevestiging. Het kan een moer zo strak op een machineschroef vastzetten dat het bevestigingsmiddel afbreekt voordat de verbinding loskomt. De sleutel om deze toestand te vermijden is niet één enkele magische coating; het is de combinatie van de juiste schroefdraadpassing en een bewuste afstemming van de hardheid tussen de moer en de machineschroef. Wanneer deze twee factoren samen worden gecontroleerd, kan vreten worden voorkomen voordat het begint.
Draadvreten, ook wel koudlassen of kwetsen genoemd, treedt op wanneer twee metalen oppervlakken met schroefdraad onder hoge druk tegen elkaar glijden. Gelokaliseerde microlassen vormen zich op hoge punten en scheuren vervolgens uit elkaar, waardoor ruw en gescheurd materiaal overblijft. Elke cyclus creëert nieuwe blootgestelde oppervlakken die opnieuw lassen, en het proces versnelt snel.
Austenitische roestvaste staalsoorten zoals 304 en 316 zijn vooral gevoelig voor vreten omdat hun oxidefilms dun zijn en hun hardingsgedrag harde, schurende slijtagedeeltjes creëert. Aluminium, titanium en zelfs gecoat koolstofstaal kunnen echter onder zware contactdruk beschadigen.
Vraten is waarschijnlijker als:
Draadpassing definieert de hoeveelheid speling of interferentie tussen bijpassende schroefdraden. Bij bevestigingsmiddelen uit de inch-serie beschrijven de klassen 1A/1B, 2A/2B en 3A/3B de toenemende dichtheid. Bij metrische bevestigingsmiddelen bieden gebruikelijke tolerantieparen zoals 6g/6H en 6e/6H een vergelijkbare controle over de aangrijping.
Pasvorm is belangrijk omdat deze bepaalt hoe de belasting wordt verdeeld over de ingeschakelde schroefdraden. Een juiste pasvorm verdeelt de klemkracht over een lange spiraal en vermindert de lokale druk. Een te losse pasvorm zorgt ervoor dat de belasting zich kan concentreren op de eerste paar draden. Een te strakke pasvorm verhoogt de wrijving en kan verontreiniging vasthouden, en beide omstandigheden verhogen het risico op vreten.
| Fit klasse | Beschrijving | Typisch gebruik |
|---|---|---|
| 1A / 1B | Losse spelingpasvorm | Snelle montage met vergulde of licht beschadigde schroefdraad |
| 2A / 2B | Normale pasvorm | Algemene machinale schroef- en moerassemblages |
| 3A / 3B | Strakke pasvorm | Precisiegewrichten met gecontroleerd koppel en smering |
Controleer tijdens het ontwerp de effectieve steekdiameter in plaats van alleen op de grootste diameter te vertrouwen. Dit is waar opruiming en inmenging daadwerkelijk optreden, en waar preventie van vreten wordt gewonnen of verloren.
Hardheidsafstemming wordt vaak verkeerd begrepen. Matchen betekent niet dat de moer en de machineschroef identiek zijn. Identieke hardheid in identiek austenitisch roestvast staal verhoogt het risico op vreten omdat beide oppervlakken op dezelfde manier vervormen, verharden en scheuren. De betrouwbaardere benadering is een gecontroleerd hardheidsverschil.
Het ene oppervlak kan opzettelijk harder zijn dan het andere, dus relatieve beweging wordt opgevangen door polijsten in plaats van door microlassen. Bij roestvrijstalen constructies kan een hardere buitendraad op de machineschroef in combinatie met een gegloeide of zachtere binnendraad in de moer vreten voorkomen. Het verschil moet echter onder controle worden gehouden; een extreem verschil kan leiden tot schurend snijden in plaats van soepel aangrijpen.
Correcte hardheidsafstemming gaat niet over gelijke hardheid. Het gaat om een opzettelijke relatie die verhindert dat de twee schroefdraadoppervlakken aan elkaar lassen.
Het selecteren van de juiste moer maakt deel uit van deze beslissing, omdat de materiaaltoestand, de draadlengte en de hardheidsverdeling van de moer bepalen hoe de belasting wordt verdeeld over de machineschroef.
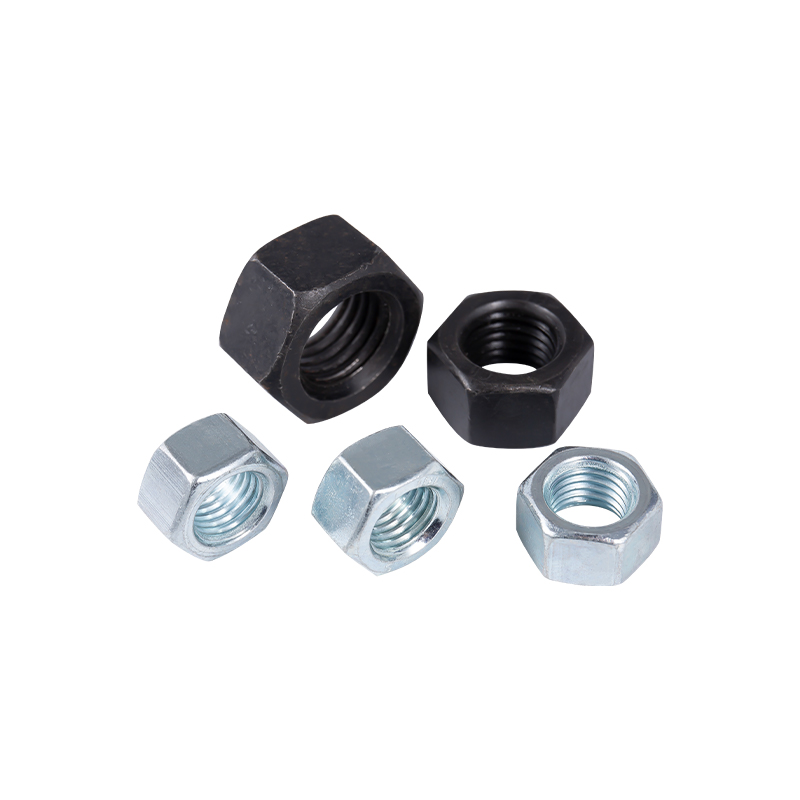 Flens- en borgmoeren voor trillingsbestendige bevestiging Deze selectie omvat gewone, geflensde en zelfborgende moertypen. Het flensontwerp voegt contactoppervlak en stabiliteit toe, terwijl anti-loslatingsversies helpen voorkomen dat de draad losraakt onder trillingen of thermische veranderingen. Bekijk Product →
Materiaalkoppeling kan ook het vreten stoppen. Wanneer een machineschroef van roestvrij staal is gemaakt, zal een moer van siliciumbrons of gecoat koolstofstaal de hechting verminderen. Maar bij veel industriële producten worden de materiaalkeuzes bepaald door corrosie-eisen, zodat oppervlakteafwerking en coatings de praktische verdediging worden.
Oppervlakteruwheid en netheid zijn van cruciaal belang. Gladde draden hebben minder wrijving, maar te gladde oppervlakken kunnen de hechting bevorderen. Vermijd het aanzuigen van verbindingen, zand, metaaldeeltjes en vocht in schroefdraadassemblages. Deze verontreinigingen creëren lokale drukpunten en versnellen het microlassen.
| Moer materiaal | Schroefmateriaal | Kwetsende neiging | Praktische aanpak |
|---|---|---|---|
| Roestvrij staal | Roestvrij staal | Hoog | Gebruik smeermiddel en een gecontroleerd hardheidsverschil |
| Koolstofstaal | Roestvrij staal | Matig | Zink- of nikkelbeplating vermindert de hechting |
| Silicium brons | Roestvrij staal | Laag | Goed voor demontage en maritieme service |
Warmtebehandeling is de meest directe manier om de hardheid van zowel moeren als machineschroeven te controleren. Hoogwaardige koolstofstalen bevestigingsmiddelen zijn gehard en getemperd om aan een gespecificeerd hardheidsbereik te voldoen. Roestvrijstalen machineschroeven kunnen koud worden bewerkt of in oplossing worden gegloeid om de hardheidsrelatie te creëren die nodig is voor anti-vreetprestaties.
Omdat het afstemmen van de hardheid precisie vereist, moet het warmtebehandelingsproces consistent zijn tijdens de productieruns. Moderne ovens met gecontroleerde atmosfeer en temperatuuruniformiteit stellen fabrikanten in staat smalle hardheidsvensters te raken in plaats van eenvoudigweg bevestigingsmiddelen te verwarmen totdat ze er hard genoeg uitzien. Om te begrijpen hoe deze procesbeslissingen van invloed zijn op afgewerkte metalen onderdelen, raadpleegt u deze handleiding het optimaliseren van industriële warmtebehandeling .
Interne zeshoekige machineschroeven met inbuskop worden vaak gekozen bij precisieassemblages omdat hun aandrijfgeometrie een gecontroleerde torsietoepassing en een beter zitgedrag mogelijk maakt.
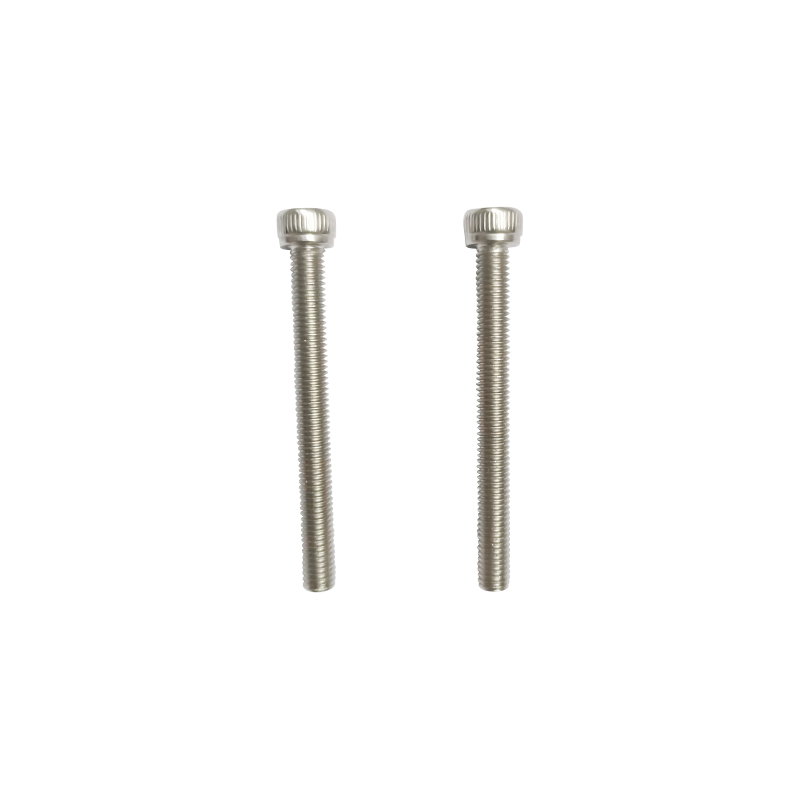 M4-0,7 × 8 SUS304 machineschroef met inbuskop Deze precisie-roestvrijstalen schroef met interne zeskantaandrijving maakt een gecontroleerde torsietoepassing in krappe ruimtes mogelijk. De heldere afwerking en het ontwerp met volledige schroefdraad zijn geschikt voor precisiemontages waarbij zitgedrag en corrosieweerstand van belang zijn. Bekijk Product →
Zelfs bij de juiste pasvorm en hardheid bepaalt de montagemethode of er daadwerkelijk vreten optreedt. De meest voorkomende oorzaak van plotseling vastlopen is geen ontwerpfout; het is een assemblageproces dat te snel te veel wrijving veroorzaakt.
Montagesnelheid is een bekende trigger. Snelle rotatie genereert meer lokale hitte en veroorzaakt een ernstigere hechting. Door te vertragen krijgen de contactpunten minder energie om te lassen en krijgt het smeermiddel de tijd om in de draadzone te blijven.
Begin met de draadstandaard en pasvormklasse. Bevestig de effectieve diameter met geschikte draadmeters. Definieer vervolgens de materiaal- en hardheidsvereisten. Voeg ten slotte de oppervlaktebehandeling of het smeermiddel toe dat past bij de gebruiksomgeving.
Als de verbinding van roestvrij staal is en later moet worden gedemonteerd, gebruik dan anti-seize op nikkelbasis en vermijd verbindingen op koperbasis, die galvanische corrosie op roestvrij staal kunnen veroorzaken. Voor trilapparatuur kunt u flensmoeren of borgmoeren overwegen, omdat deze het belastingspad veranderen en de microbeweging die in fretting verandert, verminderen. EEN bredere selectierichtlijnen voor bevestigingsmiddelen kan u helpen deze keuzes in evenwicht te brengen met kosten en beschikbaarheid.
Nee. Een juiste schroefdraadpassing vermindert de plaatselijke contactdruk en verbetert de verdeling van de belasting, maar elimineert niet de noodzaak van hardheidscontrole, oppervlaktevoorbereiding en smering. Voorkoming van vreten vereist een combinatie van ontwerp- en montagecontroles.
Bij de meeste anti-vreetontwerpen wordt een gecontroleerd hardheidsverschil gebruikt. Een hardere buitendraad met een zachtere binnendraad is gebruikelijk, maar het omgekeerde kan ook werken als de materialen, oppervlaktecoatings en smeermiddelen zorgvuldig worden geselecteerd. De sleutel is het vermijden van identieke zachte oppervlakken uit dezelfde legeringsfamilie.
Nee. Vreten komt ook voor bij aluminium, titanium en andere ductiele metalen. Roestvast staal is het meest voorkomende industriële voorbeeld vanwege het brede gebruik, het verhardingsgedrag en de dunne oxidefilm.
Anti-seize op nikkelbasis wordt vaak aanbevolen voor roestvrijstalen assemblages. Op koper gebaseerde verbindingen moeten worden vermeden omdat koper galvanische corrosie in roestvrijstalen schroefdraadverbindingen kan bevorderen.
Het voorkomen van draadvreten begint bij het ontwerp, niet bij het onderhoud. Een zorgvuldig geselecteerde schroefdraadpassing verdeelt de belasting, een gecontroleerde hardheidsrelatie voorkomt koudlassen, en een gedisciplineerde montage houdt de twee oppervlakken lang genoeg gescheiden om de bevestiger op zijn plaats te houden. Wanneer deze principes samenwerken, doen de moer en de machineschroef waarvoor ze zijn ontworpen: de verbinding vastklemmen zonder één geheel te worden.
Fabrikanten met ervaring in zowel warmtebehandeling als de productie van bevestigingsmiddelen, zoals Jiaxing Zhongke Metal Technology Co., Ltd., bevinden zich in een sterke positie om deze beslissingen te ondersteunen met procesbeheersing die helemaal reikt van de oven tot aan de afgewerkte draad.

ZKL -serie aluminium legering gloeien oven is een geavanceerde apparatuur die...
Zie details
De ZKL-serie continue mesh riem transportoven is geschikt voor batchtemping v...
Zie details
Appersunk zelfborende schroeven worden veel gebruikt bij de productie van meu...
Zie details
Pan Head Sharp Point Self-Tapping-schroeven zijn een soort bevestigingsbevest...
Zie details
De ontwerpkenmerken van de verzonken kopscherpe point-zelftappingschroeven st...
Zie details
Pan Head Machine -schroeven zijn goed ontworpen en hebben superieure prestati...
Zie details
Appersunk, verhoogde counterersunk, trompet, pankop, ronde kop wasmachine en ...
Zie details+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr. 2155, Shuanglong Road, Nanhu District, Jia Xing City, de provincie Zhejiang
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Alle rechten voorbehouden.Aangepaste fabrikant van hoogwaardige roestvrijstalen bevestigingsmiddelen


